Description
Назначение пресс тележки
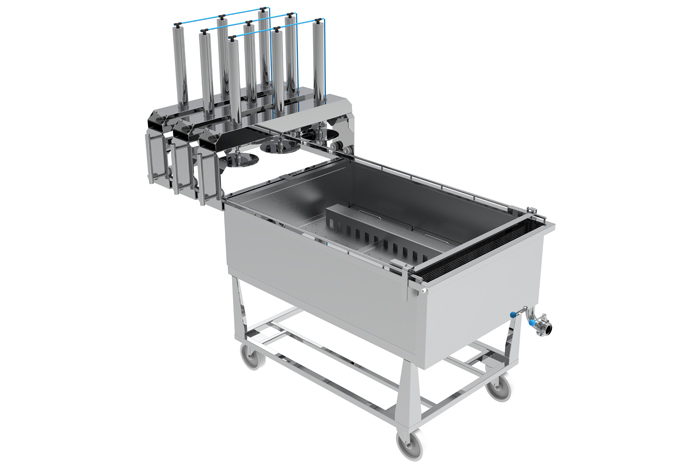
Подпрессовщик или формовочный аппарат или пресс тележка предназначен для получения сырного пласта. В процессе работы на сыродельном оборудовании осуществляются такие операции как приемка сырного зерна, формование его в пласт, удаление сыворотки, разрезание сырного пласта на бруски для дальнейшей укладки в сырные формы. Может использоваться как пресс для сыра.Рабочий процесс
Загрузка сырного зерна в подпрессовщик осуществляется вручную. Рабочее пространство включает специальные фильтр плиты и фильтрующие стенки. После загрузки сырное зерно равномерно распределяется оператором, и начинается прессование пласта. Усилие прессования изменяется с помощью регулятора давлением сжатого воздуха. Время прессования зависит от вида производимого сыра.
Прессование сыра начинается с минимальных нагрузок, а затем постепенно повышается до максимального значения.Размер пласта в формовочном аппарате регулируется в процессе настройки аппарата. Это дает возможность получать бруски сырной массы заданной высоты. По окончании прессования пласт разрезается вручную на бруски определенных размеров. Для удобства используется разметочная линейка. Сырный брус укладываются в формы для сыра.Сыворотка, выделяющаяся при прессовании, собирается в передней части тележки для сыра и отводится через патрубок.
Пресс тележка мобильна в передвижении и может находится в любом месте в зависимости от рекомендаций технолога.Преимущества пресс тележки
Экономичность
Эффективное соотношение между ценой и возможностями использования подпрессовщика.Гибкость
Адаптируется для различного количества и размеров сырного пласта. Подвижная дренажная сетка для адаптации к различным количествам молока.Универсальность
Может использоваться как формовочный аппарат и пресс для сырных форм.
Подходит для небольших производств сыра (до 3000 литров).Автоматизация
На тележку для формования можно установить автоматический пульт управления. Он дает преимущество в исключении ошибок, связанных с человеческим фактором. Производитель сыра всегда будет уверен в соблюдении технологии, т.к. режимы прессования будут задаваться точно и контролироваться программой. Может быть прописано два режима работы:
Ступенчатая программа прессования, в которой последовательно прописаны несколько режимов прессования один за другим. Оператор сам задает на текущий момент время и давление. Во втором случае режим похож на ручной, но это не так. Представьте ситуацию, когда оператор на ручном регуляторе выставил давление (и не очень точно) и оставил на 30 минут прессоваться. При этом убрал давление не через 30, а через 35 минут, что повлекло нарушение технологии, и как следствие не был получен нужный продукт.
В случае с автоматом – система сама уберет давление ровно через 30 минут 00 секунд, что позволит всегда быть уверенным в соблюдении технологии



 vopros@apsfood.ru
 https://apsfood.ru/